压瓦机选购全指南:从彩钢瓦设备到冷弯成型机的行业应用与选型要点
在金属板材加工领域,压瓦机是一类基础而关键的成型设备。无论是建筑屋面用的彩钢瓦、工业厂房的墙面板,还是琉璃瓦风格的装饰瓦、角驰咬合屋面,背后都离不开冷弯成型工艺的支撑。对于从事钢结构、建材加工、活动板房、净化工程等行业的企业来说,了解压瓦机的分类、结构、选型逻辑与日常维护,直接关系到生产效率和成品质量。本文围绕压瓦机的核心知识展开,帮助采购者与生产管理者建立清晰的判断框架。
压瓦机是什么:冷弯成型工艺的基本逻辑
压瓦机属于冷弯成型机的一个细分门类,其工作原理是将镀锌板、彩涂板、铝板、不锈钢板等金属卷材,通过开卷、进料、多道轧辊连续滚压,逐步变形为具有特定截面形状的波纹板或瓦型板,最后由切断装置按设定长度定尺裁断。整个过程在常温下完成,不改变材料本身的化学成分,只通过塑性变形获得所需断面。
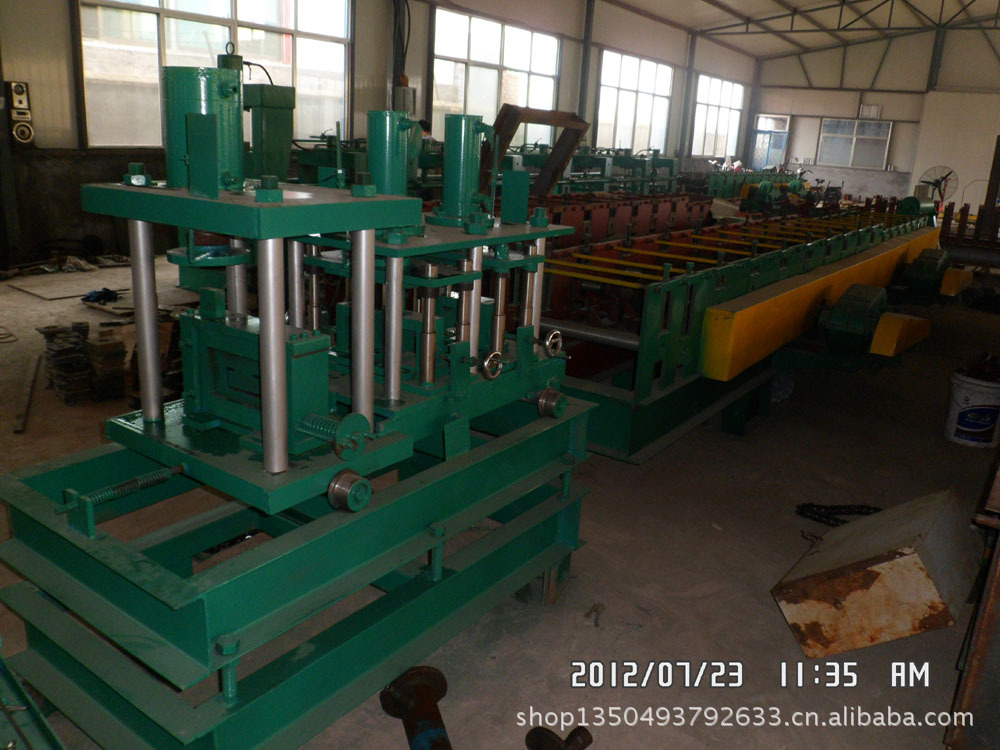
一套完整的压瓦机生产线通常包含开卷机、进料导向装置、成型主机、切断系统、液压站、PLC控制系统和成品托架等部分。成型主机的道数、轧辊材质、轴径大小、机架结构,决定了设备能加工的板厚范围、成型精度和运行稳定性。这也是不同厂家报价差异较大的主要原因之一。
常见压瓦机类型与适用场景
压瓦机并非单一机型,按成型断面和用途可划分为多个类别,采购时需要结合实际产品结构来选择。
- 彩钢瓦设备:用于生产建筑屋面与墙面的波纹彩钢板,常见板型包括750型、820型、840型、900型、1000型等,广泛用于厂房、仓库、车棚、围挡。
- 双层压瓦机:将两种不同板型的成型机组上下叠放,共用一套机架与控制系统,占地面积小,适合场地紧张、产品种类较多的小型加工厂。
- 琉璃瓦压瓦机:成型断面模仿传统琉璃瓦的弧形与搭接结构,多用于住宅、别墅、园林建筑及仿古屋面工程,对成型辊型和表面保护要求较高。
- 角驰压瓦机:生产角驰型咬合屋面系统用板,板缝通过专用锁边机咬合,防水性能好,常用于大跨度厂房和公共建筑屋面。
- C型钢设备:属于冷弯成型机的另一分支,生产C型檩条、Z型钢等钢结构配套构件,与压瓦机常在同一车间配套使用。
- 楼承板设备、扣板机、龙骨机:分别对应建筑楼板、吊顶扣板、轻钢龙骨等细分产品。
此外,按自动化程度还可分为简易手动型、半自动型和全自动PLC控制型;按板厚能力可分为薄板机(0.2–0.8mm)、中厚板机(0.8–2.0mm)及厚板冷弯机组。明确自身产品定位,是选型的第一步。
压瓦机选型要看哪些参数
很多采购者在询价时只关注“压瓦机价格”,却忽略了参数匹配问题,结果设备到场后出现成型不良、板面划伤或产能不足。以下几个维度值得重点核对:
- 成型道数与轴径:道数越多,成型过渡越平滑,板型精度越高;轴径越大,设备刚性和承载能力越强,适合较厚板材。
- 轧辊材质与热处理:常用45号钢调质或GCr15轴承钢,经淬火处理后硬度可达HRC50以上,直接影响模具寿命和板面光洁度。
- 机架结构:钢板焊接机架经时效处理后不易变形,整体刚性优于型钢拼接结构。
- 切断方式:液压切断与机械切断各有适用场景,液压切断切口平整、噪音较低。
- 控制系统:PLC加触摸屏可实现长度设定、批量计数、故障报警,部分设备支持变频调速。
- 压瓦机模具配套:模具是决定板型的核心部件,是否支持后续换型、模具加工精度如何,需要向厂家确认。
在泊头等冷弯成型设备产业集聚区域,压瓦机厂家数量较多,加工配套能力相对完整,采购时可通过实地考察成型车间、查看在制设备工艺细节来判断厂家实力,而不仅凭报价单做决定。
压瓦机价格的影响因素
压瓦机价格跨度较大,从简易单层机到全自动双层生产线,配置差异会带来明显价差。影响价格的主要因素包括成型道数、轴径规格、轧辊材质与热处理工艺、机架用料、液压与电控配置、是否含开卷机与自动码垛装置,以及模具的复杂程度。琉璃瓦压瓦机因辊型曲线复杂、加工难度高,通常高于普通波纹板设备;双层压瓦机因结构集成度高,价格也会高于同规格单层机。
建议采购时把报价拆解为设备本体、模具、电控、运费与安装调试几部分对比,避免单纯比较总价而忽略配置差异。同时要问清易损件供应、保修期限和售后响应方式,这些隐性成本在长期使用中影响不小。
日常使用与维护要点
压瓦机属于连续运转设备,规范维护能显著延长使用寿命:
- 每班检查轧辊表面有无异物、划伤,及时清理铁屑与油污,防止压伤板面。
- 定期检查传动链条、齿轮箱润滑状态,按厂家要求补充或更换润滑油。
- 关注液压系统油位与油温,切断刀口保持锋利,避免毛刺增大。
- 板材进料时保证导向对中,卷材边缘不齐会造成成型偏斜。
- 长期停机时对轧辊涂防锈油,防止潮湿环境生锈影响板面质量。
结语
压瓦机看似结构简单,实则涉及材料、辊型设计、机械加工与自动控制的多环节配合。从彩钢瓦设备到C型钢设备,从单层机到双层压瓦机,选对机型、看清配置、选稳厂家,比单纯追求低价更有价值。对于有定制板型需求的企业,优先选择具备模具自主加工能力和冷弯成型经验的生产厂家,往往能在后续换型、扩产时获得更顺畅的技术支持。